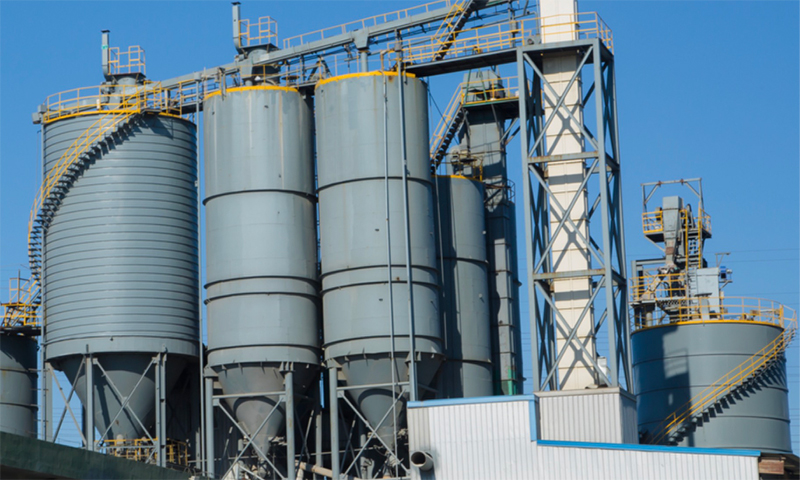


An AAC block produktionslinje är inte en samling fristående maskiner. Det är en integrerad process där malningsfinhet, doseringsnoggrannhet, hälltemperatur, skärtolerans och autoklavkurvor måste fungera tillsammans. En svaghet i ett enskilt steg fortplantar sig genom hela linjen och visar sig som densitetsvariation, sprickbildning eller dimensionell avstötning. Den här artikeln följer hela den tekniska kedjan från råmaterialberedning till färdig produkthantering och avslutas med en praktisk checklista för utvärdering av leverantörer för köpare som behöver jämföra AAC-blockanläggningsförslag på tekniskt ämne snarare än pris enbart.
Vad skiljer en AAC-blockproduktionslinje från konventionell blocktillverkning
Konventionell tillverkning av betongblock är beroende av vibrationer och komprimering för att förtäta en cementbunden blandning. Autoklaverad lättbetong följer en annan fysikalisk och kemisk väg. Volymen av det färdiga blocket skapas av en gasbildande reaktion inuti blandningen, och den slutliga styrkan utvecklas i ett tryckkärl snarare än genom enkel hydratisering vid omgivningstemperatur.
Två definierande mekanismer
- Gasskumning: Ett aluminiumbaserat medel reagerar i en alkalisk slurry och genererar gasbubblor som expanderar blandningen till en porös grön kropp.
- Autoklavhärdning: Den skurna gröna kroppen härdas under mättat ångtryck, där kalciumsilikathydrater bildas och ger materialet dess slutliga kristallina styrka.
Resulterande materiella fördelar
- Torr densitet vanligtvis mellan 400 och 800 kg/m3, vilket minskar strukturell egenlast.
- Värmeledningsförmågan är betydligt lägre än tät betong, vilket förbättrar byggnadens energiprestanda.
- Högvolymutnyttjande av industriella biprodukter som flygaska, slagg och gruvavfall.
Dessa fördelar realiseras endast när AAC-blockets produktionslinje är konstruerad som ett synkroniserat system. En högkvalitativ autoklav kan inte kompensera för dålig doseringsdisciplin och ett exakt skärsystem kan inte rädda en grön kropp som hällts i fel temperatur.
Steg 1: Råvaruberedning som kvalitetsstiftelse
Kvaliteten i en AAC-produktionslinje bestäms innan mixern någonsin fylls. Partikelstorleksfördelning, kemisk aktivitet och doseringskonsistens i detta skede sätter taket för allt som följer.
Kiselhaltigt material Slipning
Flygaska eller sand tillhandahåller kiseldioxidkällan. Malfinheten påverkar direkt blandningens reaktivitet och den slutliga hållfasthetsutvecklingen.
- Målfinhet: 200 till 300 mesh.
- Rester på sikt: mindre än 15 procent.
- Kulkvarns energiförbrukning är en stor driftskostnad och bör utvärderas mot genomströmning och finhetsmål.
Beredning av kalciummaterial
Bläckt lime krossas och mals till ett aktivt, konsekvent pulver. CaO-halten bör kontrolleras till 85 procent eller högre. Variationer i kalkaktivitet förskjuter skumningsfönstret och orsakar densitetsfluktuationer över produktionspartiet.
Dosering av aluminiummedel
Det aluminiumbaserade skummedlet används i mycket små mängder, men dess doseringsprecision är avgörande. En avvikelse på plus eller minus 0,1 procent kan flytta den färdiga densiteten utanför specifikationen. I en väldesignad AAC-blockanläggning är aluminiumdoseringskretsen isolerad, temperaturkontrollerad och verifierad genom viktåterkoppling.
Borttagning av järn och materialhantering
Magnetisk separation med en borttagningshastighet på 99 procent skyddar kvarnar, pumpar och skärtrådar från metallskräp. Inkonsekvent utfodring från råvarugården skapar nedströms satsningsfel som inget styrsystem helt kan korrigera.
Steg 2: Dosering och blandning under precisionsdisciplin
Batching är där den teoretiska mixdesignen möter verkligt materialbeteende. Små fel i vägning eller sekvensering ger stora fel i slutprodukten. En disciplinerad AAC-blockproduktionslinje behandlar batchning som en kontrollerad process, inte en manuell lastningsoperation.
PLC-kontrollerad automatisk vägning
Moderna AAC-produktionslinjer använder PLC-styrda vägningssystem med en noggrannhetsstandard på plus eller minus 0,3 procent. Detta gäller kiseldioxidmaterial, kalk, cement, gips, aluminiummedel och vatten. Varje våg bör ha oberoende kalibreringsposter och automatisk kompensation för materialuppbyggnad.
Uppslamningstemperaturkontroll
Hälltemperaturen styrs vanligtvis mellan 40 och 45 grader Celsius. Detta intervall stödjer enhetlig gasbildning och konsekvent härdningsbeteende. Om slammet är för kallt blir skumningen långsam och ojämn. Om det är för varmt kan blandningen stelna innan gasreaktionen är klar.
Blanda tid och enhetlighet
Blandningstiden måste vara tillräckligt lång för att sprida aluminiummedlet jämnt, men inte så lång att reaktionen börjar inuti blandaren. I praktiken definieras blandningscykeln av kalkens reaktivitet och satsens volym.
Konsekvenser av lös doseringsdisciplin
- Densitetsvariationen mellan batcherna ökar.
- Avslagshastigheterna ökar vid skärnings- och autoklavstegen.
- Autoklavcykeltiderna blir inkonsekventa, vilket slösar ånga.
Ett doseringsfel på några tiondels procent i aluminiummedlet kan översättas till en densitetsförskjutning som påverkar hela produktionspartiets strukturella och termiska prestanda.
Steg 3: Variabler för hällning, skumning och förhärdning som avgör resultatet
Efter blandning hälls slurryn i formar där skumningsreaktionen och den initiala härdningen sker. Detta är ett tidskänsligt steg med smala operationsfönster.
Den skummande reaktionen
Aluminiummedlet reagerar i den alkaliska slammet och genererar gasbubblor. Dessa bubblor expanderar blandningen till flera gånger dess ursprungliga volym och skapar den porösa strukturen som definierar autoklaverad lättbetong. Reaktionshastigheten beror på temperatur, alkalinitet och finheten hos aluminiummedlet.
Tidsfönster för förhärdning
Grönkroppen måste nå tillräcklig hårdhet innan den kan tas ur formen och skäras. Förhärdningsfönstret är en balans:
- Om kroppen avformas för tidigt, saknar den styrka och kollapsar eller deformeras.
- Om den tas ur för sent blir kroppen för hård och kan blockera eller överbelasta skärstationen.
Omgivningstemperatur och luftfuktighet
Verkstadstemperatur och relativ luftfuktighet påverkar yttorkning och hårdhetsutveckling. I kalla klimat kan förhärdningsrum kräva uppvärmning. Under varma och torra förhållanden kan ytfuktförlust orsaka skorpbildning som stör skärkvaliteten.
Praktiska kontrollpunkter
- Anteckna hälltemperaturen för varje form.
- Övervaka stighöjden för den skummande blandningen.
- Använd ett penetreringstest eller hårdhetssond innan du tar ur formen.
- Upprätthåll en stabil förhärdningsmiljö snarare än att lita på operatörens omdöme.
Steg 4: Skärprecision som bestämmer avkastning
Skärning omvandlar den stora gröna kroppen till block med slutliga dimensioner. Noggrannheten i detta steg påverkar direkt materialutbytet, autoklavladdningseffektiviteten och mängden återvinningsbart avfall.
Längsgående och tvärskärning
Moderna AAC-blockproduktionslinjer använder en kombination av längsgående och tvärgående skärning. Den gröna kroppen passerar först genom vertikal trådskärning, sedan genom horisontell trådskärning. Varje axel måste styras oberoende så att dimensionstoleranser förblir inom plus eller minus 1 millimeter.
Hantering av klipptråd
Trådspänning, slitage och bytesintervall är kritiska. En sliten tråd ger bredare snitt, ökar avfallet och kan lämna ojämna ytor. Schemalagt utbyte baserat på produktionsvolym är mer tillförlitligt än utbyte baserat på enbart visuell inspektion.
Avfallsåtervinning
Styckning genererar grönt avfall som kan återföras till blandaren. Ett väldesignat återvinningssystem kan återanvända upp till 95 procent av detta material, vilket minskar råmaterialförbrukningen och kostnaderna för bortskaffande.
| Parameter | Mål | Effekten av avvikelse |
|---|---|---|
| Skärtolerans | plus eller minus 1 mm | Dimensionell avstötning, dålig fogpassning |
| Byte av tråd | Baserat på volym | Grov yta, ökad skärförlust |
| Återvinning av avfall | Upp till 95 procent | Högre råvarukostnad |
Steg 5: Autoklavhärdning och den slutliga transformationen
Autoklavhärdning är det stadium där den gröna kroppen blir en färdig AAC-produkt. Tryck- och temperaturprofilen bestämmer kristallin struktur, styrka och dimensionsstabilitet.
Tryck- och temperaturkurva
Typiska autoklaveringsförhållanden är 1,2 MPa mättat ångtryck och cirka 188 grader Celsius. Cykeln har tre faser:
- Tryckökning: Gradvis ökning för att undvika termisk chock och sprickbildning.
- Konstant tryck: Den period under vilken kalciumsilikathydrater bildas och styrkan utvecklas.
- Tryckavlastning: Kontrollerad reduktion för att förhindra snabb expansion och inre stress.
Energioptimering
Ångförbrukningen är en av de största driftskostnaderna i en produktionslinje för autoklaverad lättbetong. Värmeväxlare som återvinner avfallsånga kan återföra upp till 70 procent av energin till nästa cykel, vilket minskar pannans belastning och den totala energikostnaden.
Vanliga autoklavfel
- Sprickbildning av för snabb tryckstegring.
- Ofullständig hållfasthetsutveckling från otillräcklig konstanttryckstid.
- Ytskador från snabb tryckavlastning.
Steg 6: Färdig produkthantering, inspektion och förpackning
Efter autoklavering måste produkten separeras, inspekteras och förberedas för transport. Grov hantering i detta skede kan skada kanter och hörn, vilket gör en tekniskt sund produkt till en avvisad produkt.
Separering och lyft
Eftersom AAC-block autoklaveras i stora kakor måste de separeras i individuella block. En kakklyvmaskin och lyftutrustning för färdig produkt samverkar för att separera lagren utan stötbelastning. Synkroniseringen av dessa två system avgör kantkvaliteten.
Inspektionsstandarder
| Egendom | Typisk standard |
|---|---|
| Tryckhållfasthet | 3,5 MPa eller högre |
| Torr densitet | 400 till 800 kg/m3 |
| Dimensionell tolerans | Inom angivna gränser |
Förpackning och kantskydd
Förpackningar skyddar produkten under lagring och transport. Kantskydd, bandspänning och pallstabilitet bör specificeras så att produkten kommer till byggarbetsplatsen utan flisning. Vid exportorder kan även fuktskydd krävas.
Hur man utvärderar en AAC Block Production Line Supplier
Leverantörsutvärdering är punkten där tekniskt innehåll blir ett köpbeslut. Målet är inte att hitta det lägsta priset, utan att identifiera en leverantör vars tekniska kapacitet matchar anläggningens långsiktiga driftkrav.
Verifiering av teknisk förmåga
- Har leverantören ett internt PLC-programmeringsteam?
- Driver leverantören CNC-bearbetningsutrustning för kritiska komponenter?
- Kan leverantören tillhandahålla ett komplett processflödesdiagram, kontrollschema och materialbalanstabell?
- Har leverantören erfarenhet av de specifika råvarorna som finns på din anläggning?
Viktiga driftsindikatorer
| Indikator | Benchmark |
|---|---|
| Leverans i tid | 97 procent eller högre |
| Svarstid | 2 timmar eller mindre |
| Upprepa köphastighet | Meritlista för återkommande kunder |
Dokument att begära
- Processflödesdiagram med kapacitet i varje steg.
- Styrfilosofi och PLC-arkitekturbeskrivning.
- Materialbalanstabell som visar input och output vid varje steg.
- Autoklavcykelprofil och energiförbrukningsberäkning.
- Reservdelslista med rekommenderade lagernivåer.
Begär en skräddarsydd offert eller ladda ner hela specifikationsbladet för att jämföra dina projektkrav mot ett detaljerat tekniskt förslag.
Vanliga frågor
F1: Vad är den typiska ledtiden för en AAC-blockproduktionslinje?
Ledtiden för en komplett AAC-blockproduktionslinje är vanligtvis 45 till 60 dagar efter konstruktionsgodkännande, beroende på kapacitet och automatiseringens omfattning. Platsförberedelser och grundläggningsarbeten bör samordnas parallellt för att undvika förseningar.
F2: Vilka kapacitetsalternativ finns tillgängliga för en AAC-blockproduktionslinje?
Standardkapacitetsalternativ sträcker sig från 50 000 till 600 000 kubikmeter per år. Urvalet beror på lokal efterfrågan på marknaden, tillgång på råvaror och det planerade sortimentet av produktdensitet. Mindre kapaciteter är lämpliga för regionala marknader, medan större kapaciteter tjänar multiregional distribution.
F3: Hur mycket kostar en AAC-blockproduktionslinje?
Kostnaden varierar beroende på kapacitet, automationsnivå, autoklavantal och krav på råmaterialberedning. En komplett AAC-blockanläggning inkluderar malning, satsning, gjutning, skärning, autoklavering och förpackningssystem. Det mest exakta tillvägagångssättet är att begära en skräddarsydd offert baserad på din specifika kapacitet och materialförhållanden.
F4: Vilka råmaterial kan användas i en AAC-produktionslinje?
Vanliga kiseldioxidkällor inkluderar flygaska, flodsand, kvartssand och gruvavfall. Kalciumkällor inkluderar bränd kalk och cement. Gips används som härdningsregulator och ett aluminiumbaserat medel används för skumning. Mixdesignen måste anpassas till den kemiska sammansättningen av lokalt tillgängliga material.
F5: Hur lång tid tar det att nå full produktion efter installation?
Driftsättningen tar vanligtvis flera veckor, följt av en provproduktionsperiod under vilken blandningsdesignen och autoklavcykeln optimeras. De flesta anläggningar når stabil full produktion inom två till tre månader efter framgångsrik driftsättning.
Varför långsiktig stabilitet är viktigare än utgångspriset
En väldesignad AAC-blockproduktionslinje skapar värde genom konsekvent densitet, låga avvisningsfrekvenser och kontrollerad energiförbrukning under många års drift. Den ursprungliga köpeskillingen är bara en komponent av den totala ägandekostnaden. Malenergi, förbrukning av autoklavånga, skärande trådlivslängd och avfallsåtervinningsgrader påverkar alla den verkliga kostnaden per kubikmeter färdig produkt. Köpare som utvärderar leverantörer på teknisk dokumentation, styrsystems kapacitet och driftriktmärken är bättre positionerade för att välja en linje som fungerar tillförlitligt efter idrifttagning.
För att diskutera ditt kapacitetsmål och råvaruförhållanden med ett ingenjörsteam, begär ett skräddarsytt förslag och genomgång av tekniska specifikationer.