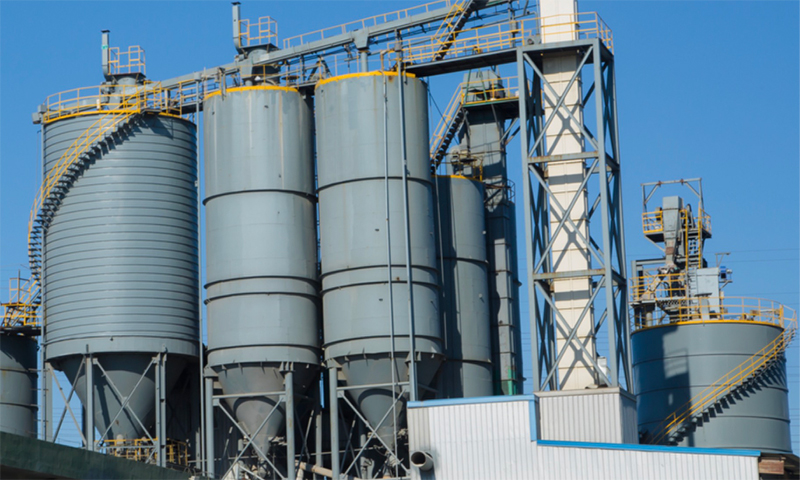


Definiera hur en verkligt helt automatiserad AAC-fabrik ser ut
Efterfrågan på högkvalitativa autoklaverade lättbetongblock fortsätter att öka i bostads-, kommersiella och infrastrukturprojekt över hela världen. Samtidigt fortsätter arbetskostnaderna att stiga i många tillverkningsregioner, och skickliga operatörer för tung processutrustning är svårare att rekrytera och behålla. Tillsammans har dessa tryck förvandlat full automatisering från lyx till ett praktiskt krav för alla som planerar en ny anläggning.
Ändå upptäcker många köpare efter driftsättningen att deras så kallade automatiska linje fortfarande är beroende av en stor besättning för att flytta gröna kakor, justera skärparametrar och lasta autoklavbilar. Gapet mellan en halvautomatiserad installation och en äkta smart fabrik är stort, och det finns vanligtvis i detaljerna i styrlogiken, hanteringsutrustning och underhållsverktyg.
En riktigt smart AAC block produktionslinje inkluderar vanligtvis ett distribuerat kontrollsystem som koordinerar dosering, gjutning, skärning, härdning och stapling från en skärm. Den inkluderar också automatisk överföring av grön kaka, obevakade skärsekvenser, autoklavprogram som körs utan manuell inblandning och fjärrdiagnostik som låter ingenjörer lösa fel utan att behöva resa till platsen.
Det första steget i urvalet är att inte jämföra priser. Det är att definiera den intelligensnivå som din fabrik måste nå, eftersom alla andra beslut kommer från det målet.
Sju kritiska faktorer som bestämmer värdet på lång sikt
Investeringsbeslut i denna utrustningskategori är bäst organiserade efter deras inverkan på avkastningen. De sju faktorerna nedan går från rå input till output, och var och en kan antingen skydda eller urholka din marginal under nästa decennium.
- Råvarans anpassningsförmåga och mixdesign
- Skärprecision och skärmetod
- Autoklav energieffektivitet och säkerhetsspärrar
- Styrsystemintelligens och fjärrstyrning
- Kapacitetsplanering och modulär utbyggnad
- Dold kostnadsstruktur och total ägandekostnad
- Leverantörsservicedjup och beprövade regionala referenser
Faktor ett: Matcha linjen med dina råvaror
Varför råmaterial bestämmer utrustningsspecifikationen
Flygaska, sand och avfall beter sig olika i kulkvarnen, doseringssystemet och gjutningsstadiet. Flygaska kräver ofta en annan malningsfinhet och slurrydensitet än kvartssand, och avfallsavfall kan ha varierande fukt- och partikelfördelning som kräver mer robust matningsutrustning. En linje designad för ett material kan kämpa hårt med ett annat.
För en flygaska AAC block produktionslinje , bör proportioneringssystemet hålla mätnoggrannheten inom cirka 0,5 procent för varje ingrediens. Allt som är lösare orsakar densitetsdrift över batcher, vilket blir synligt i tryckhållfasthetsvariationer och i frekvensen av kasserade block.
Att välja utrustning innan man testar sina faktiska råvaror är det vanligaste och dyraste misstaget. Eftermontering av slip-, doserings- eller gjutsystem kostar senare ofta mer än den ursprungliga skillnaden i inköpspris.
Faktor två: Skärprecision är skiljelinjen
Kapning är där en smart fabrik skiljer sig från en konventionell. Dimensionsnoggrannheten avgör hur många block som kan säljas som förstklassig produkt, och den avgör också om anläggningen kan gå över till mer värdefulla tunnbäddsprodukter. En välkonstruerad skärsektion kan nå en kvalificerad produktgrad på 98 procent eller högre, medan en dåligt matchad kan falla långt under den siffran och förbruka en oproportionerlig andel av arbetskraften.
Jämföra skärmetoder
| Kriterier | Omsättningsskärning | Horisontell skärning |
|---|---|---|
| Skärorientering | Kakan roteras efter skärning | Kakan skärs i sitt ursprungliga läge |
| Ytkvalitet | Bra för standardblock | Mjukare ansikten, lämpad för tunnbäddsprodukter |
| Automatisk passform | Mogen, brett utplacerad | Enklare integration med robothantering |
| Typisk tillämpning | Mainstream blockproduktion | Högprecisions- och specialpaneler |
Positioneringstekniken spelar lika stor roll som själva skärmekanismen. Laserstyrd positionering i kombination med trådbaserad skärning minskar dimensionsavvikelser och begränsar spill från kakans kanter. För en anläggning som avser att producera ALC-paneler eller andra högvärdiga produkter är denna kombination i praktiken ett krav snarare än ett alternativ.
Faktor tre: Autoklav energieffektivitet och säkerhet
Härdning är det mest energikrävande steget i processen, så autoklavsystemet förtjänar noggrann ekonomisk granskning. Drifttryck, kärlisolering och värmeåtervinning formar energiräkningen i flera år. Tryckklasser som 1,3 MPa mot 1,5 MPa ändrar både härdningsprofilen och utrustningskostnaden, och köpare bör matcha betyget till produktmixen och härdningsreceptet istället för att standardisera den högsta specifikationen.
Värmeåtervinning förtjänar särskild uppmärksamhet. System som fångar upp kondensat och avgasvärme för att förvärma vatten eller torka material kan sänka bränsleförbrukningen på ett meningsfullt sätt under anläggningens livstid. Be leverantörer visa beräknad energianvändning per kubikmeter färdig produkt, baserat på ett angivet härdningsschema.
I en miljö med hög temperatur och högt tryck är säkerhetsspärrar inte valfria tillbehör. De är baslinjen som skyddar människor, utrustning och produktionsschemat.
- Tryck- och temperaturspärrar som stoppar cykeln automatiskt vid onormala avläsningar
- Dörrsäkerhetssensorer som förhindrar öppning under tryck
- Redundanta avlastnings- och övervakningsenheter med loggad larmhistorik
- Isoleringsspecifikationer som begränsar yttemperatur och värmeförlust
Faktor fyra: Kontrollsystemets intelligens
PLC kontra DCS i en komplett anläggning
En programmerbar logisk styrenhet hanterar enskilda maskiner bra, men en smart anläggning behöver en arkitektur på högre nivå som koordinerar batchning, gjutning, skärning, autoklavering och lagerhållning i en datamiljö. Ett distribuerat kontrollsystem tillhandahåller den samordningen, tillsammans med recepthantering, produktionsrapportering och larmkonsolidering över alla stationer.
Den mest användbara kapaciteten för operationer utomlands och för regioner med begränsad kvalificerad arbetskraft är fjärrdiagnostik. När en leverantör kan se aktuell utrustningsstatus, läsa larmloggar och vägleda lokala tekniker genom reparationer, minskar stilleståndstiden dramatiskt. Vissa leverantörer erbjuder även digitala tvillingmodeller eller utbildningsmoduler för virtuell verklighet, som gör att underhållsteam kan repetera procedurer innan de utförs på den riktiga maskinen.
Självdiagnos av fel
Utrustning flaggar den felaktiga komponenten och föreslår korrigerande steg.
Fjärrdrift
Ingenjörer granskar status och parametrar utan att behöva resa till platsen.
Digital tvillingutbildning
Underhållsteam övar procedurer på en virtuell modell först.
Produktionsanalys
Batchdata, energianvändning och avkastning spåras för ständiga förbättringar.
Faktor fem: Kapacitetsplanering och utbyggbarhet
En vanlig fälla är att köpa en linje som knappt uppfyller det initiala outputmålet. Marknadens efterfrågan växer vanligtvis när en växt bevisar sin produktkvalitet, och en linje utan utrymme att expandera tvingar fram ett dyrt andra projekt. Ett praktiskt tillvägagångssätt är att välja en modulär layout som börjar med en måttlig kapacitet, såsom 50 000 kubikmeter per år, samtidigt som man reserverar utrymme, verktyg och styrarkitektur för tillväxt mot 100 000 eller 200 000 kubikmeter.
| Planeringsobjekt | Minsta förväntan | Smart expansionsmetod |
|---|---|---|
| Initial produktion | Uppfyller det första årets försäljningsmål | Måttlig start med tydlig uppgraderingsväg |
| Webbplatslayout | Passar nuvarande produktionsområde | Reserverade zoner för ytterligare gjutning och härdning |
| Styrsystem | Kör nuvarande stationer | Skalbar arkitektur med ledig kapacitet |
| Verktyg | Täcker aktuell efterfrågan | Storlek för andrafasexpansion |
Ser bortom utrustningspriset
Förstå Total Cost of Ownership
Utrustningsnoteringen är bara en del av den ekonomiska bilden. Energiförbrukning, reservdelar, underhållsarbete, stillestånd och utbildning ackumuleras under anläggningens livslängd. När man jämför AAC block produktionslinje erbjudanden, avslöjar en total ägandekostnadsvy över fem till tio år vanligtvis skillnader som det initiala priset döljer.
Frågor att ställa varje leverantör
- Har leverantören ett reservdelslager på eller nära din målmarknad och vad är den garanterade svarstiden?
- Kan leverantören tillhandahålla en nyckelfärdig tjänst som omfattar anläggningslayout, installation, driftsättning och operatörsutbildning?
- Finns det referensanläggningar i din region som använder liknande råvaror, med verifierbara produktionsdata?
- Minimerar den föreslagna layouten logistikavståndet, till exempel ett U-format flöde som förkortar överföringsvägarna?
Referensbesök är bland de mest tillförlitliga due diligence-stegen som finns. Be att få se pågående anläggningar som delar ditt klimat, råmaterial och målprodukt, och begär produktionsloggar snarare än broschyrpåståenden.
Budgetera med en realistisk prisklass
Köpare som söker efter prissättning vill förståeligt nog ha en känsla av skala innan de tar kontakt. Investeringsnivåerna varierar kraftigt med kapacitet, automationsdjup och skärteknik. Modulära linjer med blygsam kapacitet sitter i allmänhet i den nedre delen av sortimentet, medan stora helautomatiska smarta linjer med avancerad skärning, digital styrning och värmeåtervinning kräver betydligt större budgetar. Den slutliga siffran beror på råvarans egenskaper, platsförhållanden och den valda automationsnivån, så en exakt offert följer alltid en teknisk granskning.
| Växtprofil | Typisk automation | Budget förare |
|---|---|---|
| Modulär instegslinje | Halvautomatisk gjutning och skärning | Kapacitet och grundläggande kontroller |
| Automatiserad linje i medelstor skala | Automatisk hantering med DCS | Skärprecision och autoklavstorlek |
| Stor smart fabrik | Helautomatisk med fjärrmanövrering | Digital styrning, värmeåtervinning och layout |
Slutsats: Att välja en långsiktig partner
Att välja rätt AAC block produktionslinje handlar ytterst om att välja en partner som kommer att stödja din anläggning i många år. De bästa besluten kommer från att matcha linjen med ditt material, definiera ditt intelligensmål, planera för tillväxt och utvärdera leverantörens serviceförmåga vid sidan av maskineriet.
Begär en skräddarsydd plan för din fabrik
Dela din råmaterialtyp, mål för årskapacitet och önskad automationsnivå. I gengäld kan du få en skräddarsydd fabrikslayoutdesign, en bedömning av råvarans lämplighet och en detaljerad ROI-uppskattning baserat på dina lokala förutsättningar.
Vanliga frågor
F1: Hur mycket råvarutestning ska jag göra innan jag väljer en linje?
Att testa minst en representativ batch av varje råvara rekommenderas starkt. Resultaten visar slipkrav, fuktbeteende och förväntad hållfasthet, som tillsammans bestämmer rätt utrustningskonfiguration.
F2: Är en helautomatisk linje alltid det bästa valet?
Inte nödvändigtvis. Full automatisering ger den största fördelen vid högre volymer och där arbetskraften är knapp eller dyr. Mindre projekt kan ge bättre avkastning med en modulär halvautomatisk design som kan uppgraderas senare.
F3: Vad ska jag leta efter i fjärrdiagnostik?
Leta efter livestatusövervakning, larmhistorik, säker fjärråtkomst och möjligheten för tekniker att vägleda personal på plats steg för steg. Utbildningsstöd för lokala lag är lika viktigt.
F4: Hur lång tid tar det för en typisk anläggning att tas i drift?
Tidslinjerna beror på förberedelser av platsen, utrustningens omfattning och utrustningens beredskap. Ett tydligt projektschema överenskommet i förväg, med definierade milstolpar för installation, provproduktion och operatörsutbildning, hjälper till att hålla idrifttagningen på rätt spår.